Mabilis na sagot: para sa sheet metal, isang fiber laser cutting machine ang karaniwang pagpipilian sa humigit-kumulang 0.5 hanggang 20 mm na kapal ng materyal. Pinutol nito ang anumang profile nang diretso mula sa isang CAD file na walang tooling, isang kerf ng ilang ikasampu lamang ng isang milimetro, at kalidad ng gilid na karaniwang hindi nangangailangan ng muling paggawa. Pumili ng 1.5 hanggang 3 kW kung ang iyong trabaho ay pangunahing manipis na sheet; lumipat sa 6 kW at mas mataas kapag ang plate na higit sa 10 mm ay naging regular. Ang talagang nagpapasya sa pagbili, gayunpaman, ay kung paano magkatugma ang kapangyarihan, laki ng mesa, tulong ng gas at ang iba pang bahagi ng iyong linya, hindi ang pinakamalaking numero sa datasheet.
Dalawang katangian ang nagpapaliwanag kung bakit inilipat ng fiber laser ang mga CO2 machine sa paggawa ng sheet metal. Ang beam ay nabuo at inihatid sa pamamagitan ng fiber optics sa halip na mga salamin, kaya ang alignment work at routine maintenance ay halos nawawala. Ang haba ng daluyong ay mahusay din na nasisipsip ng mga reflective na metal tulad ng aluminyo, tanso at tanso, na palaging awkward para sa mga CO2 system.
Ang mga seksyon sa ibaba ay nagpapaliwanag kung paano gumagana ang proseso ng pagputol, kung paano itugma ang kapangyarihan at laki ng talahanayan sa iyong materyal, at kung saan ang laser ay nakaupo sa isang kumpletong linya ng sheet metal.
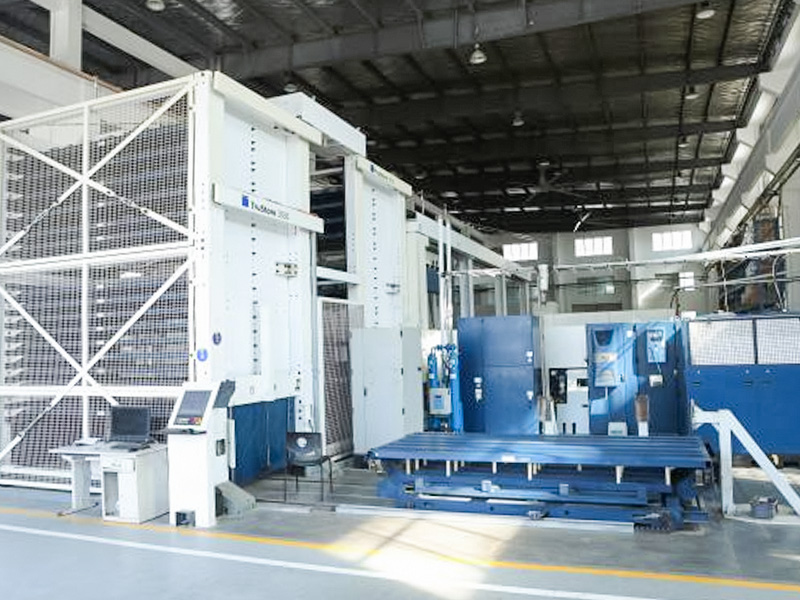
 Mga Custom na CNC Fiber Laser Cutting Machine Malaking format na TRUMPF fiber at CO2 laser cutter na naghahatid ng makitid na mga kerf at malinis na mga gilid na inilarawan para sa mga bahagi ng sheet na straight-to-bending. Tingnan ang Produkto →
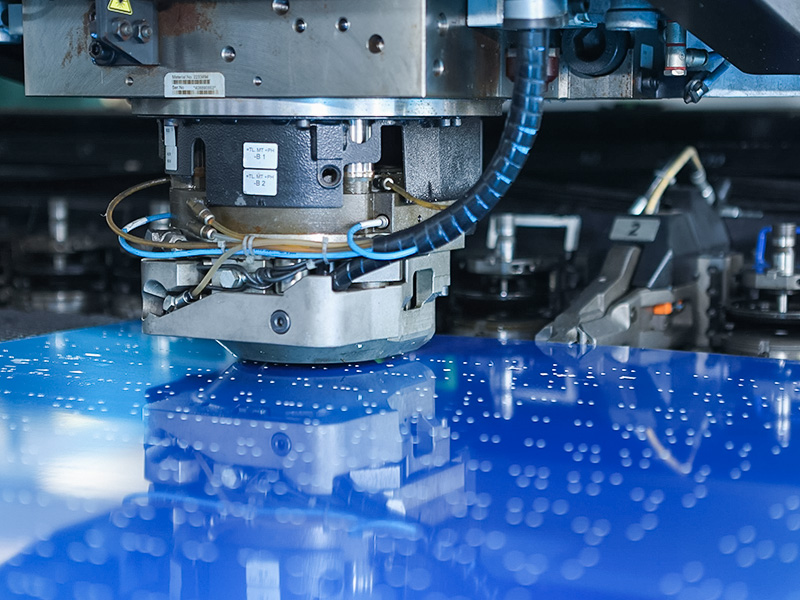
Ang isang fiber laser ay nagko-concentrate ng liwanag sa isang lugar sa isang bahagi ng isang milimetro sa kabuuan. Sa intensity na iyon ang metal sa focus point ay natutunaw at nag-vaporize, habang ang isang jet ng assist gas ay hinihipan ang tinunaw na materyal palabas ng kerf mula sa ibaba. Ang cutting head ay sumusunod sa isang naka-program na landas, kadalasang ini-import bilang isang DXF file mula sa iyong CAD system, at ang nesting software ay nag-aayos ng maraming bahagi sa isang sheet kaya ang operator ay humahawak ng materyal nang isang beses lamang. Karaniwang nasa pagitan ng 0.1 at 0.3 mm ang lapad ng kerf, at ang lugar na apektado ng init ay sapat na makitid kung kaya't ang karamihan sa mga blangko ay dumiretso sa baluktot o hinang nang hindi itinutuwid.
Ang gas na ipinadala sa pamamagitan ng nozzle ay nagbabago sa parehong bilis ng pagputol at pagtatapos ng gilid nang higit sa inaasahan ng maraming mamimili. Tatlong opsyon ang sumasaklaw sa halos lahat ng sheet work:
| Tumulong sa gas | Pinakamahusay na angkop para sa | Mga trade-off |
|---|---|---|
| Oxygen | Banayad na bakal, lalo na sa itaas ng 6 mm, kung saan ang exothermic na reaksyon ay nagpapabilis ng pagputol | Nag-iiwan ng madilim na gilid ng oxide na dapat alisin bago magwelding o mag-coat |
| Nitrogen | Hindi kinakalawang na asero, aluminyo at anumang bahagi na hinangin o natapos sa ibang pagkakataon | Nangangailangan ng mataas na presyon at daloy, na ginagawa itong pinakamahal na gas upang tumakbo |
| Naka-compress na hangin | Ang manipis na bakal at sensitibo sa presyo ay tumatakbo | Pinakamababang gastos sa pagpapatakbo, ngunit ang mga gilid ay nagpapakita ng magaan na oksihenasyon |
Isang praktikal na kahihinatnan: kung pumutol ka ng maraming hindi kinakalawang na asero, presyohan ang supply ng nitrogen bago mo presyohan ang makina. Ang mga silindro, bulk tank o isang gas generator ay umuulit na mga gastos na lumalampas sa anumang diskwento sa pagbili.
Ang power rating ay nagtatakda ng kisame sa kapal at ang pingga sa bilis. Bilang isang magaspang na gabay sa industriya, ang isang 1.5 kW fiber laser ay humahawak ng banayad na bakal hanggang sa humigit-kumulang 6 mm, isang 3 kW na makina ay umaabot sa humigit-kumulang 10 mm, isang 6 kW na yunit ay bumabawas sa humigit-kumulang 16 mm, at 12 kW na klase na mga makina ay gumagana nang higit sa 25 mm na may tulong ng oxygen. Ang mga hindi kinakalawang at aluminyo na kapasidad ay mas mababa at karaniwang tumatakbo sa nitrogen. Gamitin ang grid sa ibaba bilang panimulang punto, pagkatapos ay i-verify ang bawat kapal na aktwal mong ibinebenta laban sa mga cutting chart ng manufacturer.
Paggawa ng manipis na sheet. Banayad na bakal sa halos 6 mm; hindi kinakalawang at aluminyo isang hakbang thinner. Karaniwan para sa mga enclosure, bracket at light fabrication.
Trabaho ng fabricator. Humigit-kumulang 10 mm sa banayad na bakal, na may matinong balanse ng bilis, gastos sa gas at presyo bawat bahagi.
Katamtamang kapal ng plato hanggang sa humigit-kumulang 16 mm sa banayad na bakal. Nababagay sa gawaing pang-agrikultura, konstruksyon at machine-frame.
Mabigat na plato na lampas sa 25 mm na may tulong ng oxygen. Ginagawang matipid ang pagputol ng makapal na seksyon sa halip na marginal.
Tratuhin ang mga numerong ito bilang oryentasyon sa halip na mga garantiya. Ang bilis ng pagputol ay bumagsak nang husto malapit sa pinakamataas na kapal ng isang makina, kaya ang isang bahagi na teknikal na posible ay maaaring hindi maganda sa komersyo. Maraming mamimili ang nagpapalaki sa makina upang mabilis na maputol ang kanilang karaniwang kapal at mag-outsource ng paminsan-minsang mabigat na plato.
Ang mga pagtatalaga ng makina ay karaniwang naka-encode sa working table: ang isang 3015 machine ay may kama na humigit-kumulang 3,000 x 1,500 mm, ang isang 4020 ay umaabot sa 4,000 x 2,000 mm. Bilhin ang mesa para sa sheet na binili mo, hindi sa kabilang banda. Ang mga karaniwang laki ng stock ay 1,000 x 2,000 mm, 1,250 x 2,500 mm at 1,500 x 3,000 mm, kaya saklaw ng 3015 ang dalawang pinakasikat na format. Ang isang exchange table, kung saan ang isang kama ay pumutol habang ang isa ay dinikarga, ay mabilis na nagbabayad para sa sarili nito sa mga tindahan na tumatakbo ng higit sa isang shift.
Para sa isang mas kumpletong balangkas ng pagpapasya, ang aming gabay sa pagpili ng tamang CNC laser cutting machine sumasaklaw sa kapangyarihan, badyet at mga tanong pagkatapos ng benta nang mas detalyado.
Ang isang laser cutting machine ay bihirang gumagana nang mag-isa. Ang blangkong kalidad sa itaas ng agos at pagbuo ng katumpakan sa ibaba ng agos ay parehong nakasalalay dito, at isang tipikal na chain ay tumatakbo sa limang istasyon:
Ang papasok na plato at likid ay pinatag muna. Ang mga blangko na pinutol mula sa naka-warped na sheet ay nag-iiwan sa talahanayan na may hindi mahulaan na flatness, at ang error na iyon ay nagdadala sa bawat susunod na istasyon.
Ang mga bahagi ay nakapugad at pinuputol sa isang setup, kabilang ang mga butas at mga puwang na kung hindi man ay mangangailangan ng pagbabarena o pagsuntok.
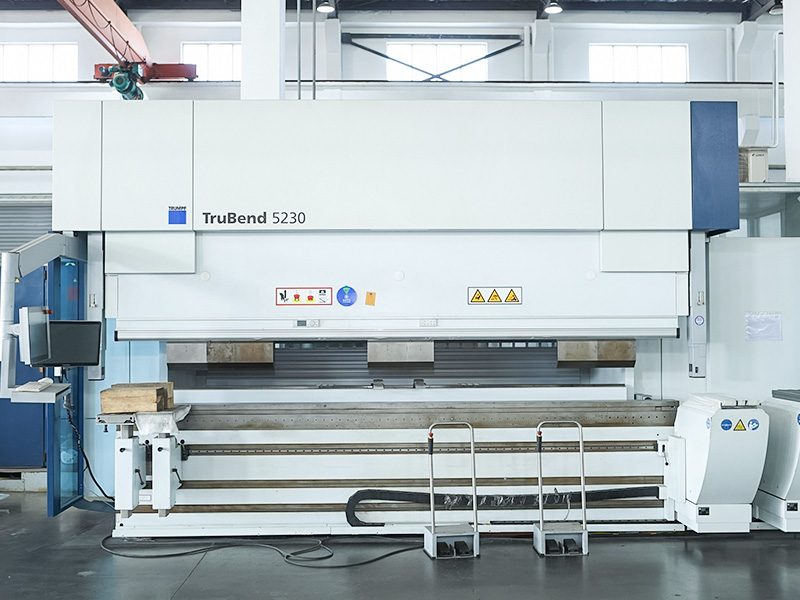
Ang isang press brake ay nakatiklop ng mga flanges sa mga gilid ng hiwa. Ang malinis, tuwid na hiwa na mga gilid at tumpak na mga relief cut ay ang nagpapanatili sa mga anggulo ng liko na paulit-ulit.
Ang mga hiwa at nabuong bahagi ay pinagsama sa mga pagtitipon. Ang pare-parehong mga gilid at posisyon ng butas ay nagpapanatili ng simple sa mga welding fixture.
Ang buli at patong ay tapusin ang pagpupulong. Ang hindi kinakalawang na pinutol ng nitrogen ay madalas na gumagalaw nang diretso sa pagtatapos nang walang paglilinis sa gilid.
Ang pagkuha ng mga istasyong ito mula sa isang supplier ay nagpapanatili ng responsibilidad para sa mga pagpapaubaya sa isang lugar. Ang mga leveling machine at press brakes ay ang pinakakaraniwang kasamang pagbili sa isang bagong laser.
 Custom na Metal Plate Leveling Machine Isang roller leveling machine na nagpapanumbalik ng flatness sa mga warped plate, isang karaniwang kasamang pagbili kapag nagdaragdag ng laser sa isang sheet na linya ng metal. Tingnan ang Produkto →
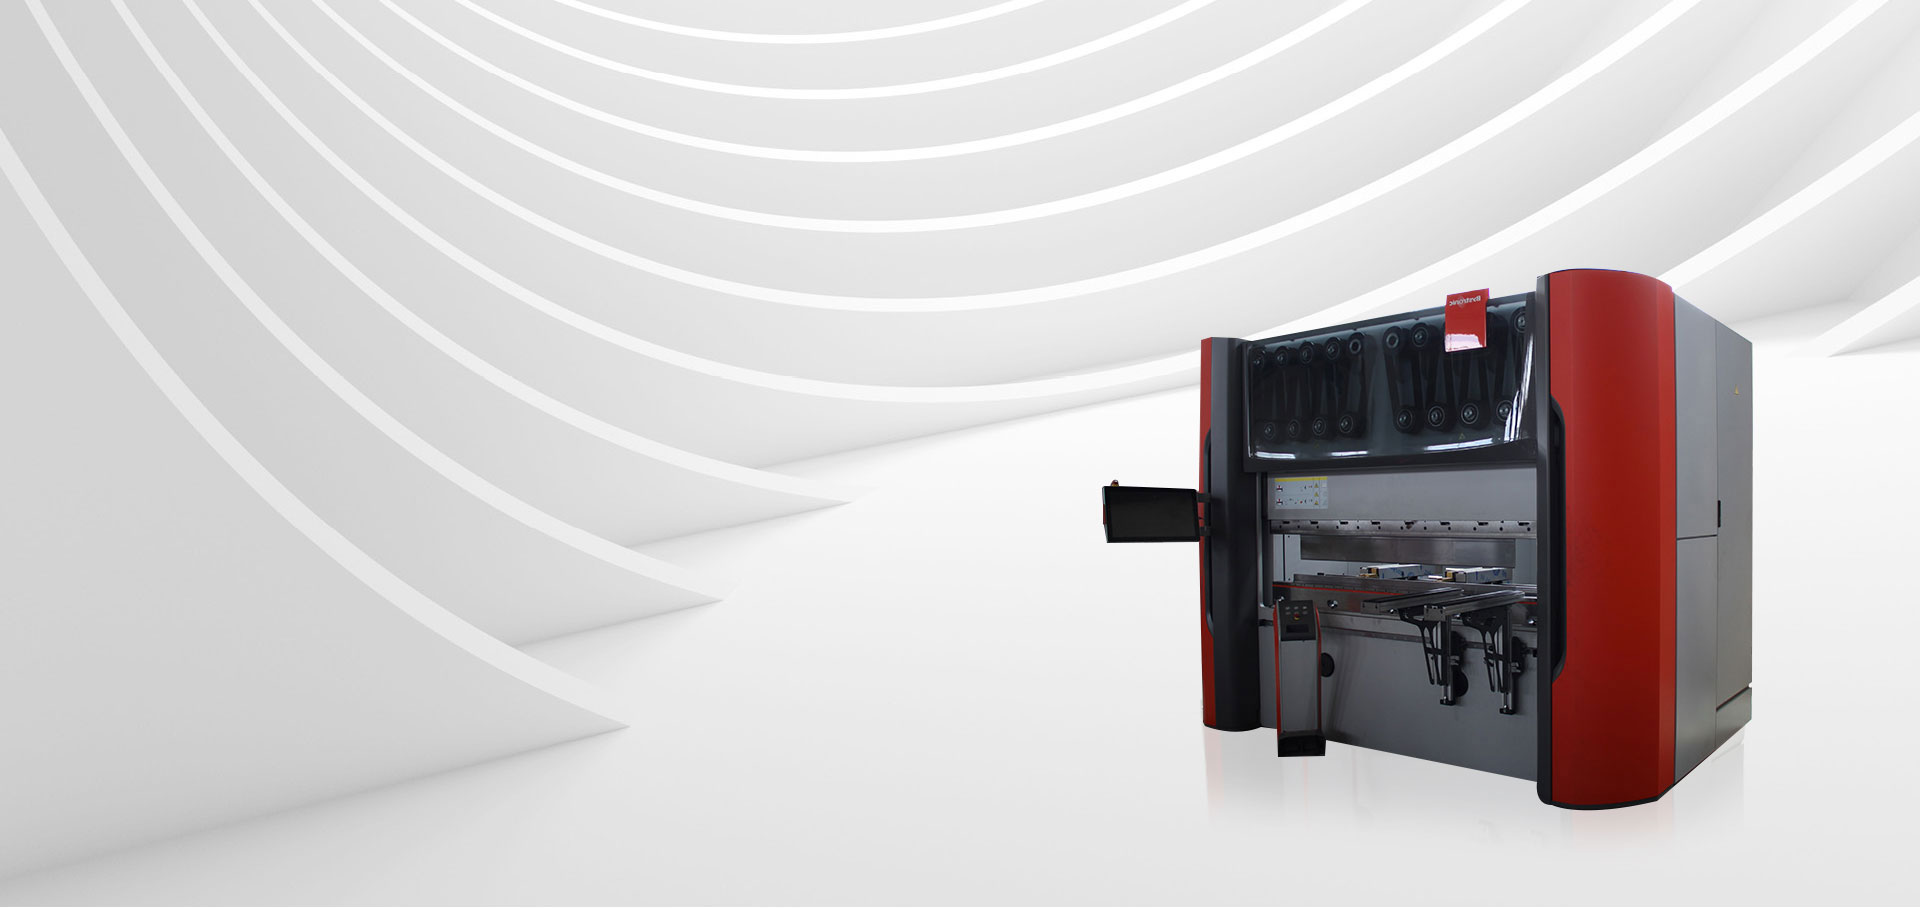
 Mga CNC Bending Machine at Press Brakes CNC press brakes at bending centers mula sa TRUMPF, Salvagnini, at Bystronic na bumubuo ng mga laser-cut na blangko sa mga natapos na anggulo at hugis. Tingnan ang Produkto →
Bumuo ang mga datasheet ng mga shortlist; ang pagsubok ay nagbabawas ng mga malapit na deal. Bago pumirma ng kontrata sa pagbili, humingi ng:
Kung ang iyong mga volume ay hindi pa nagbibigay-katwiran sa isang makina, ang parehong kakayahan ay magagamit bilang isang serbisyo. Ang pagpapadala ng mga guhit at pagbili ng mga natapos na bahagi, gupitin, baluktot, hinangin at pinahiran, ay isang karaniwang unang hakbang bago gumawa ng kapital, at ang aming pasadyang serbisyo sa paggawa gumagana nang eksakto sa ganoong paraan, mula sa mga guhit ng customer hanggang sa sinuri ang mga natapos na bahagi.
Anong kapal ang maaaring hawakan ng isang laser cutting machine para sa sheet metal?
Depende ito sa kapangyarihan. Bilang pangkalahatang gabay, ang 1.5 kW ay sumasaklaw sa banayad na bakal hanggang sa humigit-kumulang 6 mm, 3 kW hanggang humigit-kumulang 10 mm, 6 kW hanggang humigit-kumulang 16 mm, at 12 kW na klase na mga makina na lampas sa 25 mm. Ang mga hindi kinakalawang at aluminyo na kapasidad ay mas mababa at karaniwang tumatakbo sa nitrogen.
Ang fiber laser ba ay mas mahusay kaysa sa CO2 para sa sheet metal?
Para sa mga bagong pagbili, ang fiber ang praktikal na sagot para sa halos lahat ng sheet work: mas mataas na electrical efficiency, mas mababang maintenance at mas magandang resulta sa reflective metals. Ang CO2 ay nabubuhay pangunahin sa mas lumang mga pag-install at ilang mga espesyal na aplikasyon.
Anong format ng file ang kailangan ng makina?
Mga flat 2D na profile, pinakakaraniwang DXF o DWG na mga file na na-export mula sa iyong CAD system. Inaayos ng nesting software ang mga profile sa sheet at bumubuo ng cutting program.
Maaari ba akong mag-order ng mga piyesa sa halip na bumili ng makina?
Oo. Magpadala ng mga guhit at mga detalye ng materyal, tumanggap ng isang sipi, at mag-order ng mga natapos na blangko o kumpletong mga pagtitipon. Maraming mga tindahan ang nagpapatunay ng demand sa ganitong paraan bago bumili ng kagamitan.

 +86-13771171111 +86-13338110517