Dumating ang isang mounting bracket sa istasyon ng pagpupulong na may lahat ng dimensyon sa loob ng nakasaad na mga tolerance, ngunit ang dalawang anggulo ng liko ay naanod ng isang bahagi ng isang degree mula sa pagguhit. Ang bahagi ay nakaupo nang patag sa mesa, ngunit kapag ito ay naka-bolt sa frame, ang mating panel ay hindi magkakahanay. Ang pagtanggi sa bahaging ito ay nagkakahalaga ng linya ng produksyon ng dalawang oras. Ito ang punto kung saan ang isang sheet metal na bahagi ay nagiging isang precision sheet metal component.
Ang katumpakan ng mga bahagi ng sheet ng metal ay tinutukoy ng repeatability, hindi sa laki ng bahagi. Ang isang fabricator ay maaaring maghatid ng perpektong sample na bahagi at mabibigo pa rin sa pangalawang batch kung ang diskarte sa pagpapaubaya, tooling, at inspeksyon ay hindi idinisenyo para sa pare-pareho. Ang praktikal na pagkakaiba ay kung ang proseso ay maaaring magkaroon ng parehong resulta ng bahagi pagkatapos ng bahagi.
Ang mga bahagi ng precision sheet metal ay mga istruktura at functional na bahagi na nabuo mula sa manipis na mga sheet ng metal, karaniwang nasa pagitan ng 0.5 mm at 6 mm ang kapal, sa pamamagitan ng mga proseso ng pagputol, pagsuntok, pagbaluktot, pagdugtong, at pagtatapos. Ang salitang katumpakan ay naglalarawan kung gaano kahigpit ang natapos na bahagi sa pagguhit ng engineering, kadalasang ipinapahayag bilang isang dimensional tolerance o angular deviation.
Kasama sa mga karaniwang halimbawa ang mga chassis panel, mounting bracket, EMC shield, heat sink, conveyor guide, at control cabinet enclosure. Ang naghihiwalay sa kanila mula sa mga ordinaryong bahagi ng sheet metal ay ang antas ng kontrol na inilalapat sa bawat hakbang: ang materyal ay pinili at inihanda, ang pagputol at pagbuo ng mga parameter ay nagmula sa aktwal na mga katangian ng sheet, at ang natapos na bahagi ay sinusukat at naidokumento.
Ang pagpaparaya ay hindi kumikilos nang nag-iisa. Ang isang 0.1 mm shift sa isang hole position ay maaaring makuha ng isang slotted hole sa isang assembly, ngunit ang parehong shift ay nagiging isang kumpletong kabiguan sa isang medical device housing. Ang praktikal na epekto ng katumpakan ay depende sa kung paano nakikipag-ugnayan ang bahagi sa ibang mga bahagi. Iyon ang dahilan kung bakit dapat mong tukuyin ang mga pagpapaubaya sa paligid ng pag-andar, hindi sa paligid ng kung ano ang mukhang kahanga-hanga sa isang guhit.
| Klase | Karaniwang pagpaparaya | Halimbawa ng aplikasyon | Ano ang gastos sa pagmamaneho |
|---|---|---|---|
| Pamantayan | ±0.5 mm | Mga bantay, takip, simpleng panel | kapal ng materyal |
| Precision | ±0.1 mm | Chassis, bracket, mounting plates | Tooling at programming |
| Mataas na katumpakan | ±0.02 mm | Mga kagamitang medikal, mga bahagi ng aerospace | Inspeksyon at kontrol sa proseso |
Ang pagpili ng tolerance class ay isang desisyon sa gastos. Ang pagtulak ng karaniwang enclosure mula ±0.5 mm hanggang ±0.1 mm ay maaaring doblehin ang gastos kung ang pagguhit ay nangangailangan ng bagong tooling o isang pinalawak na plano ng inspeksyon. Ang parehong pagbabago ay maaaring magdagdag lamang ng isang maliit na halaga sa isang mataas na volume na bracket, dahil ang halaga ng pag-setup ay amortize sa libu-libong bahagi. Ang tamang diskarte ay sabihin kung aling mga pagpapaubaya ang kritikal sa pagganap at hayaan ang fabricator na mag-quote batay sa tunay na kinakailangan.
Karamihan sa mga precision sheet metal na bahagi ay sumusunod sa parehong pagkakasunud-sunod ng mga operasyon, kahit na ang bahagi ng geometry at materyal ay nag-iiba. Ang proseso ay maaaring ibuod sa limang hakbang.
Ang coil stock ay nagdadala ng panloob na stress mula sa proseso ng pag-roll. Ang isang leveling machine ay nag-flatten sa sheet, nag-aalis ng coil set, at dinadala ang materyal sa loob ng pare-parehong tolerance bago ang anumang mga paghiwa ay ginawa. Ang hakbang na ito ay direktang nakakaapekto sa katumpakan ng bend sa susunod na pagkakasunud-sunod.
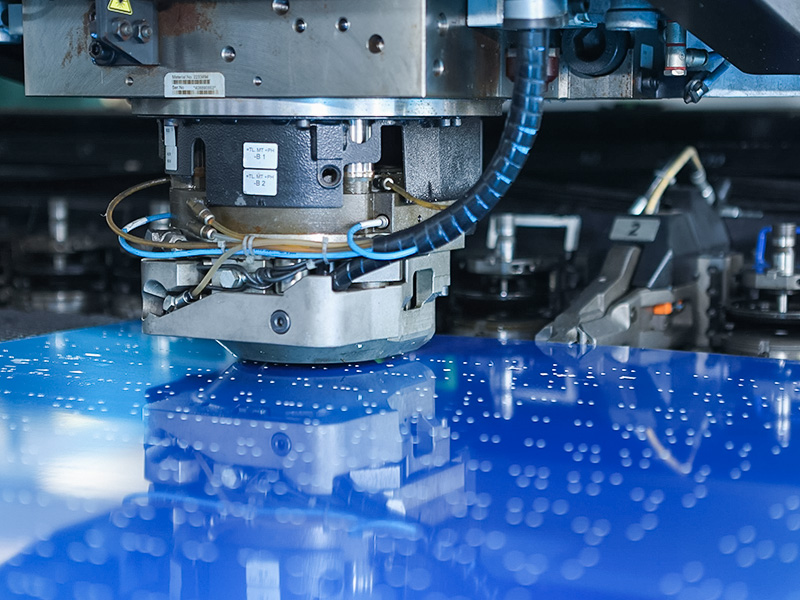
Ang flat pattern ay inililipat gamit ang CNC laser cutter o CNC punch press. Hinahawakan ng laser cutting ang mga kumplikadong contour na may makitid na kerf; ang pagsuntok ay gumagawa ng mga bilog na butas at mga cutout nang mabilis sa mataas na bilis.
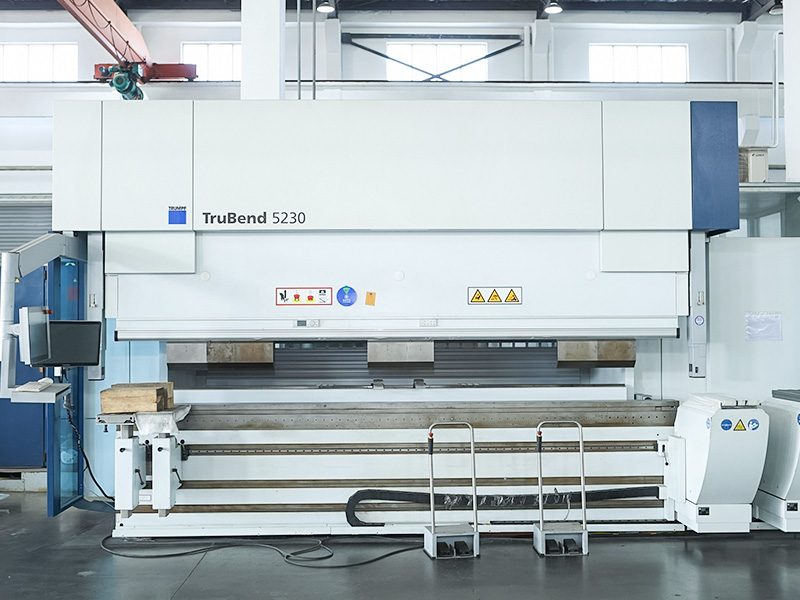
Ang mga CNC bending machine ay tiklop ang flat blangko sa huling hugis. Ang bend allowance, tooling selection, at springback compensation ay kinakalkula mula sa aktwal na kapal ng sheet at materyal na grado. Ang katumpakan dito ay nangangahulugan na ang mga anggulo ng liko ay nananatili sa loob ng 0.2 degrees ng pagguhit.
Ang welding, press riveting, o self-clinching fasteners ay ikinokonekta ang mga sub-part at magdagdag ng mga sinulid na pagsingit. Ang bawat paraan ng pagsali ay nag-iiwan ng sarili nitong thermal o mekanikal na epekto sa materyal, at ang pagpili ay tumutukoy sa parehong lakas at serbisyo sa hinaharap.
Ang polishing, degreasing, at coating ay nagpoprotekta sa ibabaw at nakakatugon sa mga visual na kinakailangan. Ang natapos na bahagi ay sinusukat gamit ang mga naka-calibrate na instrumento, at ang mga resulta ay naitala laban sa pagguhit.
Ang isang pagpapatatag na operasyon ay madaling makaligtaan sa isang guhit. Ang isang sheet na 0.5 mm lamang sa labas ng eroplano ay magiging sanhi ng paglilipat ng mga liko ng ilang ikasampu ng isang milimetro pagkatapos na mailabas ang bahagi mula sa die. Para sa isang mahabang panahon, tukuyin ang materyal na kundisyon na gagawin ng blanking operation.
 Roller Leveling Machine para sa Pagwawasto ng Flatness ng mga Metal Sheet at Plate Ang leveling equipment na ito ay nagpapanumbalik ng flatness sa deformed plates at profiles, gamit ang high-hardness rollers at tumpak na gap adjustment para matiyak ang dimensional accuracy at surface quality, isang kritikal na hakbang bago blangko. Tingnan ang Produkto →
Ang CNC laser cutting ay ang ginustong paraan para sa maliit hanggang katamtamang laki ng batch kung saan ang tabas ay madalas na nagbabago. Binabasa ng makina ang pinakabagong drawing, inaayos ang mga parameter ng paggupit, at gumagawa ng parehong geometry sa susunod na sheet nang walang halaga ng mga bagong dies.
 CNC Laser Cutting System para sa Precision Sheet Metal Fabrication Gamit ang advanced na numerical control at malalaking format na worktable, ang laser cutting machine na ito ay mahusay na nagpoproseso ng stainless steel, carbon steel, at aluminum, na nag-aalok ng mataas na katumpakan at minimal na heat-affected zone para sa iba't ibang contour ng bahagi. Tingnan ang Produkto →
Ang bending ay ang operasyon kung saan lumilitaw ang karamihan sa mga dimensional na error. Ang isang CNC bending machine na may awtomatikong angle compensation ay nagpapanatili ng pagkakaiba-iba sa anggulo ng bend na maliit, na nagpapabuti sa pagpoposisyon ng pattern ng butas pagkatapos ng pagtiklop.
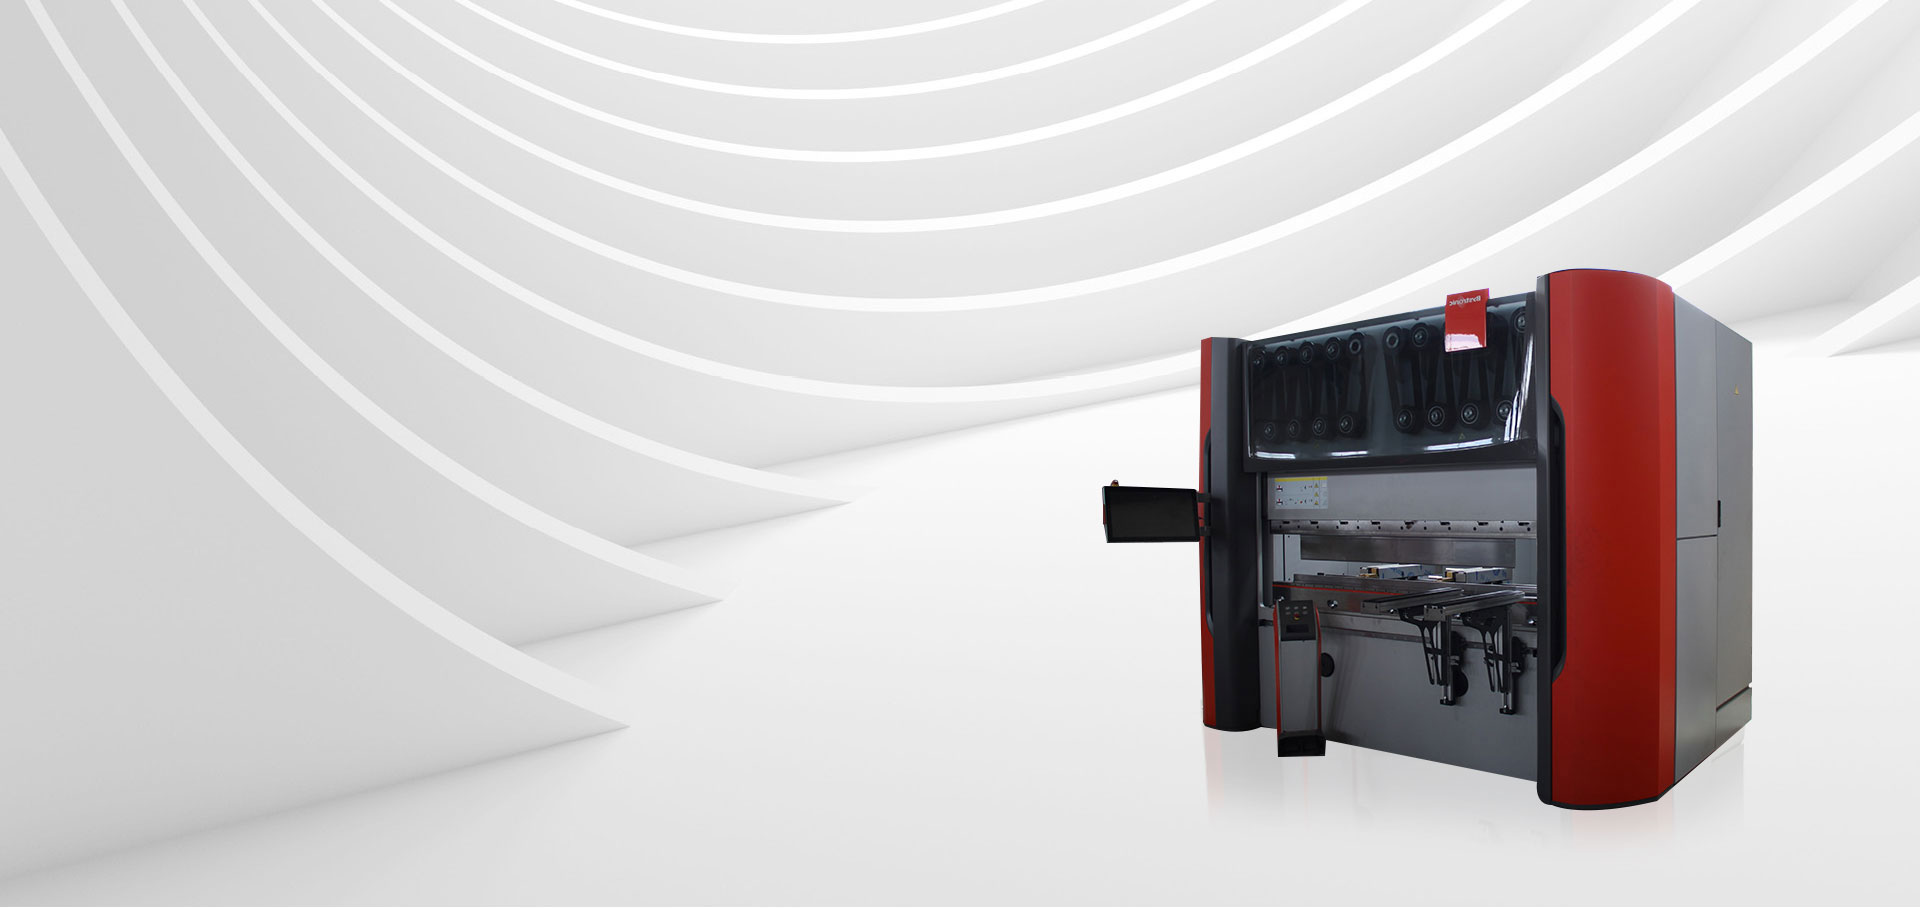
 CNC Bending Machine na may Automatic Angle Compensation Nagtatampok ang press brake na ito ng high-precision CNC system at matibay na istraktura, na nagbibigay-daan sa tumpak na kontrol sa anggulo at haba ng liko, binabawasan ang mga error at pagpapabuti ng pagpoposisyon ng butas pagkatapos ng pagtiklop para sa magkakaibang mga aplikasyon ng sheet metal. Tingnan ang Produkto →
Ang pagpili ng materyal ay ang pangalawang pinakamalaking driver ng katumpakan pagkatapos ng tooling. Ang bawat grado ay may sariling springback, anisotropy, at surface finish, at lahat ng tatlo ay nagbabago sa paraan ng paghawak ng isang press brake sa isang anggulo.
Ang detalye ng materyal ay kabilang sa drawing callout, hindi sa paglalarawan. Sabihin ang grade, temper, at surface treatment. Kung ang bahagi ay hinangin, banggitin ang filler wire at magkasanib na disenyo upang maplano ng fabricator ang proseso.
Ang mga bahagi ng precision sheet na metal ay lumalabas saanman ang isang produkto ay nangangailangan ng isang matibay, magaan na structural enclosure o isang paulit-ulit na bracket geometry.
Ang mga bracket, tray ng baterya, chassis stiffener, at heat shield ay nangangailangan ng mga pattern ng masikip na butas at patag na ibabaw. Ang mga bahagi ay kailangang pumila sa isang jig nang walang rework, at ang supplier ay dapat magpakita ng kontrol sa proseso para sa volume production.
Ang mga housing, instrument panel, at surgical accessory na bahagi ay karaniwang ginagawa sa mas maliit na dami. Ang mga tolerance ay madalas na mas mahigpit, ang ibabaw na tapusin ay dapat na malinis, at ang bawat bahagi ay masusubaybayan sa isang materyal na sertipiko.
Pinagsasama ng mga EMC shield, 19-inch rack chassis, at heat dissipation plate ang fine bend radii na may close-pitch hole pattern. Ang kinakailangan sa katumpakan ay hinihimok ng pangangailangan para sa bahagi na maupo nang tama laban sa isang PCB o isang pader.
Ang mga bantay, frame, control box, at guide plate ay gawa sa sheet metal at dapat panatilihin ang kanilang hugis sa mga taon ng serbisyo. Ang tolerance window ay karaniwang nasa paligid ng ±0.1 mm, pangunahin upang panatilihing nakahanay ang mga mounting point pagkatapos ng assembly.
Ang tagapagtustos ay karaniwang maaaring mag-quote ng anumang pagpapaubaya. Ang mahalaga ay kung mapapatunayan ng supplier na kaya ng proseso ang paghawak nito.
Itanong kung ang fabricator ay nagsasagawa ng mga in-process na pagsusuri sa press brake at laser cutter, at kung ang isang panghuling inspeksyon ay ginawa laban sa pagguhit. Ang isang dokumentadong talaan na may mga nasusukat na halaga ay ang pinakamababang patunay ng kakayahan.
Karamihan sa mga precision fabricator ay direktang gumagana mula sa STEP, DXF, o PDF drawings. Sinusuri ng fabricator ang radius ng bend, kapal ng materyal, at tolerance stack-up bago mag-quote. Kung walang callout ang drawing, magtatanong ang isang mahusay na fabricator sa halip na hulaan.
Dapat ipakita ng isang mill test certificate o isang material traceability record ang grade, kapal, at batch number para sa sheet na ginamit sa bawat production run. Ito ay lalong mahalaga para sa hindi kinakalawang na asero at aluminyo na mga bahagi.
Ang mga small batch run ay kadalasang mas mahal bawat unit dahil ang setup, tooling, at inspeksyon ay nakakalat sa mas kaunting bahagi. Ang dami ng produksyon ay sumisipsip ng gastos na iyon, kaya naman ang 0.1 mm tolerance ay maaaring abot-kaya sa 5,000 pirasong order ngunit mahal sa isang 50 pirasong prototype.
Kung ang isang bahagi ay nangangailangan ng isang hindi karaniwang geometry o isang hindi pangkaraniwang kumbinasyon ng mga kinakailangan, isang supplier na may pasadyang mga serbisyo sa paggawa maaaring ayusin ang disenyo para sa paggawa at magrekomenda ng isang ruta na nagpapanatili sa halaga ng bahagi na makatwiran.
Ang paraan upang mabawasan ang panganib sa pagkuha ay magtanong nang maaga, hindi huli. Ipadala sa fabricator ang iyong pagguhit, ang inaasahang dami, at ang mga kritikal na pagpapahintulot. Humingi ng isang plano sa proseso na sumasaklaw sa pagkuha ng materyal, paghahanda ng tool, mga in-process na pagsusuri, at panghuling inspeksyon. Suriin din ang supplier proseso ng kontrol sa kalidad bago maglagay ng malaking order.
Ang mga bahagi ng precision sheet metal ay resulta ng isang kinokontrol na pagkakasunud-sunod: leveling, pagputol, pagbuo, pagsasama, pagtatapos, at pagsukat. Kapag ang bawat hakbang ay ginawa gamit ang tamang kagamitan at dokumentadong disiplina, ang bahagi ay nakakatugon sa pagguhit hindi sa pamamagitan ng suwerte, ngunit sa pamamagitan ng disenyo. Iyan ang pamantayang dapat asahan ng sinumang mamimili kapag naglagay sila ng precision component order.

 +86-13771171111 +86-13338110517