Ang mga tagapamahala ng produksiyon na tumitingin ng isang CNC metal laser cutter ay karaniwang nagsisimula sa isang numero: kapangyarihan. Pagkatapos ng ilang buwan sa sahig, iba na ang mga numerong mahalaga. Ang gastos sa bawat bahagi, pagkakapare-pareho ng gilid, at mga agwat ng pagpapanatili ay nagpapasya kung ang makina ang nagbabayad para sa sarili nito. Ang uri ng laser source ay nagtutulak sa lahat ng tatlo.
Para sa karamihan ng mga pagpapatakbo ng sheet-metal at plate, ang praktikal na sagot ay isang fiber laser sa hanay na 1000 W hanggang 3000 W. Pinutol nito ang stainless, aluminum, at carbon steel na may mas mababang halaga ng enerhiya kaysa sa CO2, at hindi ito nangangailangan ng resonator mirror alignment o laser gas refill.
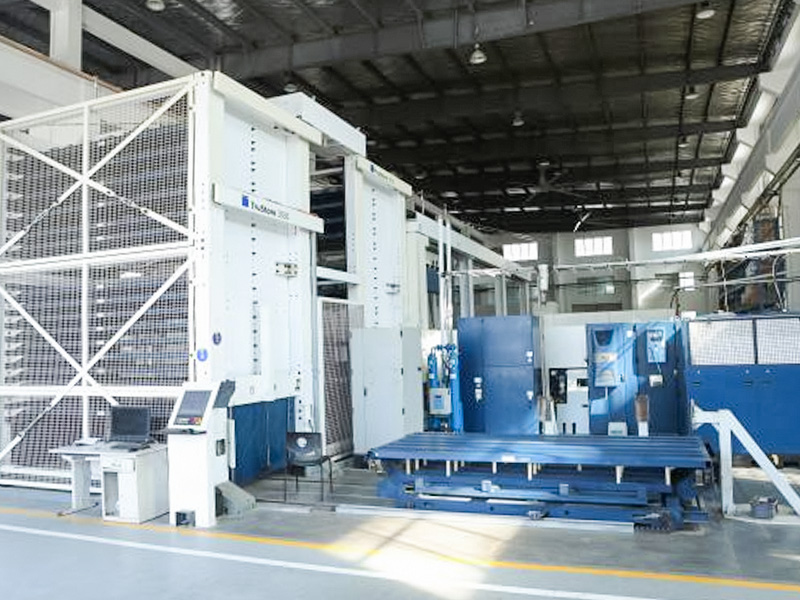
 Hibla Laser Cutting Machine para sa Sheet Metal na may CNC Control Gumagamit ang makinang ito ng high-energy laser beam na ginagabayan ng isang advanced na numerical control system upang i-cut ang stainless, carbon steel, at aluminum. Nababagay ito sa maliit na batch o kumplikadong mga contour, habang ang malaking worktable at mga module na tinutulungan ng gas ay sumusuporta sa matatag at tuluy-tuloy na produksyon. Tingnan ang Produkto →
Tatlong uri ng pinagmumulan ng laser ang kasalukuyang nagtutulak ng pang-industriya na pagputol ng metal: hibla, CO2, at kristal. Tinutukoy ng pinagmulan kung gaano kahusay ang pagpasok ng enerhiya sa metal, na nagtatakda ng praktikal na bilis, kalidad ng gilid, at gastos sa pagpapatakbo.
Mga fiber laser umaandar malapit sa 1064 nm, isang wavelength na mas mahusay na sumisipsip ng mga metal kaysa sa 10.6 µm na ibinubuga ng CO2 lasers. Ang mas maraming hinihigop na enerhiya ay nangangahulugan ng mas mabilis na pagputol at mas mababang pagguhit ng kuryente. Ang mga pinagmumulan ng hibla ay walang mga resonator na salamin upang i-align at walang laser gas na ire-refill, kaya ang mga regular na sentro ng pagpapanatili sa cutting head, nozzle, at protective lens.
CO2 lasers mananatiling isang napatunayang opsyon para sa napakakapal na carbon steel na may tulong ng oxygen at para sa mga tindahan na nagpuputol din ng mga hindi metal. Ang kanilang mga disbentaha ay mas mataas na pagkonsumo ng kuryente, mga salamin na nangangailangan ng paglilinis at pagkakahanay, at consumable laser gas.
Mga kristal na laser (Nd:YAG at Nd:YVO4) ay naghahatid ng mahusay na pagtutok para sa magagandang tampok ngunit may mas maikling buhay ng bahagi at mas mababang kahusayan sa pumping. Ang mga ito ngayon ay limitado karamihan sa precision micromachining.
| Uri | Haba ng daluyong | kahusayan sa pagputol ng metal | Gastos sa pagpapatakbo | Karaniwang tungkulin |
|---|---|---|---|---|
| Fiber | Mga 1064 nm | Mataas | Mababa | Produksyon ng sheet-metal at plate |
| CO2 | 10.6 µm | Katamtaman | Mataas | Makapal na bakal at non-metal cutting |
| Crystal | Humigit-kumulang 1064 nm | Katamtaman | Mataas | Precision micromachining |
Kung ang iyong trabaho ay pinangungunahan ng stainless, aluminum, o carbon steel sheet, fiber ang rational default. Bago mo tapusin ang isang pagbili, dumaan kung paano pumili ng tamang CNC laser cutting machine para sa iyong workshop upang timbangin ang makapal na plato at hindi metal na mga pagbubukod.
Apat na mga pagtutukoy ang may pinakamalakas na epekto sa pagiging produktibo. Ihambing ang mga ito sa iyong sariling kapal ng materyal sa halip na sa maximum na polyeto.
Karaniwang pinuputol ng 3000 W fiber laser ang 12 mm mild steel sa 1.5 hanggang 2.0 m/min na may oxygen, habang ang 2 mm na stainless na may nitrogen ay maaaring tumakbo sa 8 hanggang 10 m/min. Tantyahin ang pang-araw-araw na output mula sa kapal na pinakamaraming pinoproseso mo, hindi mula sa pinakamanipis na sheet sa iyong catalog.
Karamihan sa mga makina ay sumipi ng katumpakan ng pagpoposisyon malapit sa ±0.05 mm bawat metro at repeatability malapit sa ±0.03 mm. Ang mga tab-and-slot assemblies, hinge bracket, at weld-prep parts ay higit na nakadepende sa mga value na ito kaysa sa laser power.
Pinapabilis ng oxygen ang pagputol ng carbon steel ngunit nag-iiwan ng bahagyang oxide sa gilid. Ang nitrogen ay gumagawa ng malinis, walang oxide na mga gilid sa hindi kinakalawang at aluminyo. Ang mabilis na paglipat sa pagitan ng high-pressure nitrogen at low-pressure oxygen ay nagdaragdag ng flexibility ng pag-iiskedyul at pinipigilan ang makina na maging bottleneck.
Binabawasan ng adaptive piercing ang spatter sa lens at burr sa ilalim na gilid sa pamamagitan ng pag-akyat sa kapangyarihan sa panahon ng pierce, pagkatapos ay hinihila pabalik para sa hiwa. Hilingin sa supplier ang mga cut sample sa iyong nangingibabaw na kapal at siyasatin ang ilalim na gilid para sa dross at ang cut face para sa mga striations.
Ang bawat CNC metal laser cutting job ay sumusunod sa isang katulad na pagkakasunod-sunod. Ang pag-unawa sa bawat yugto ay nakakatulong sa iyong suriin ang software, automation, at mga kinakailangan sa kasanayan ng operator bago mo lagdaan ang order.
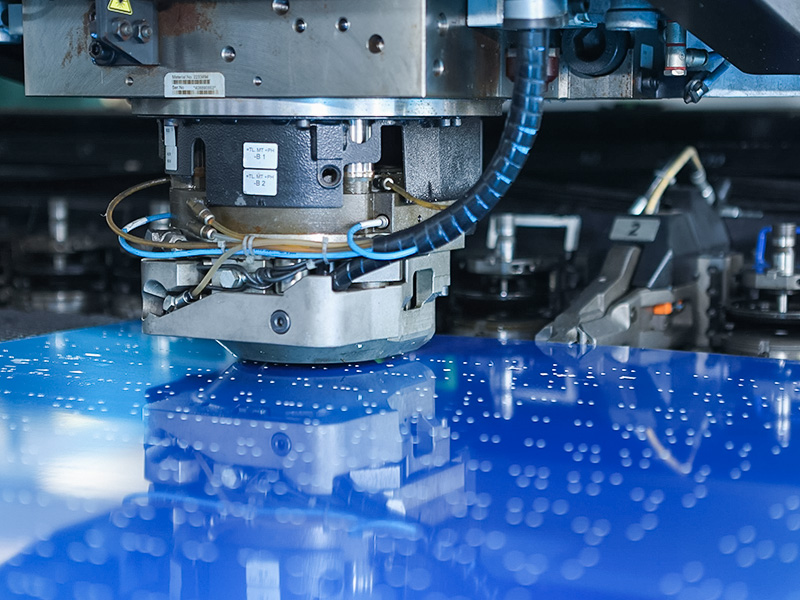
Para sa mga bahaging mabibigat sa butas, ang isang CNC punch press ay kadalasang mas mabilis kaysa sa pagputol ng laser sa mga paulit-ulit na pattern ng butas, habang pinangangasiwaan ng laser ang mga kumplikadong contour, maliliit na batch, at mahigpit na mga kinakailangan sa gilid. Ang dalawang makina ay gumagana nang maayos bilang mga pandagdag sa isang linya ng produksyon.
 CNC Punch Press para sa Sheet Metal na may High Rigidity Ginawa para sa pagsuntok, pagblangko, pagbaluktot, at malalim na pagguhit, nagtatampok ang press na ito ng matibay na frame at tumpak na CNC stroke, bilis, at kontrol sa presyon. Pinangangasiwaan nito ang bakal, aluminyo, at ilang non-metal na sheet, na ginagawa itong mahusay na pandagdag sa pagputol ng laser para sa paulit-ulit na mga pattern. Tingnan ang Produkto →
Ang kapangyarihan ng laser ay nagtatakda ng praktikal na bilis at maximum na kapal para sa bawat materyal. Ang mga value sa ibaba ay nagpapakita ng mga tipikal na single-pass na limitasyon para sa mga modernong fiber laser na may inirerekomendang assist gas. Ang mga aktwal na resulta ay nag-iiba sa higpit ng makina, kalidad ng optika, posisyon ng focus, at kadalisayan ng gas, kaya ituring ang mga ito bilang isang balangkas ng paghahambing sa halip na isang garantiya.
| Lakas ng hibla | Banayad na bakal na may oxygen | Hindi kinakalawang na may nitrogen | Aluminyo na may nitrogen |
|---|---|---|---|
| 1500 W | 12 mm | 6 mm | 5 mm |
| 3000 W | 20 mm | 12 mm | 10 mm |
| 6000 W | 25 mm | 20 mm | 16 mm |
| 12000 W | 40 mm | 30 mm | 25 mm |
Kung karamihan sa iyong trabaho ay 1 hanggang 6 mm na hindi kinakalawang at aluminyo, ang isang 1500 W o 3000 W na makina ay nagbabalanse ng bilis at ang gastos ng kapital. Kung regular mong pinuputol ang 12 mm at mas makapal na carbon steel, pumili ng hindi bababa sa 6000 W. Ang sobrang laki ay nagpapataas ng presyo ng pagbili at kinakailangan sa serbisyong elektrikal nang hindi pinapabuti ang thin-sheet na output.
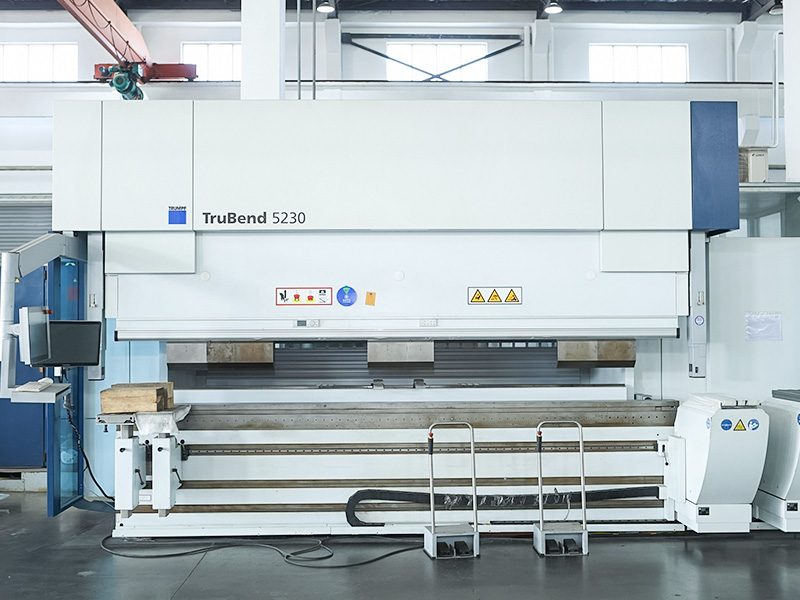
Karamihan sa mga hiwa na bahagi ay nangangailangan pa rin ng pagbuo. Ang isang CNC bending machine na ipinares sa laser ang kumukumpleto sa linya, kaya planuhin ang parehong magkasama upang maiwasan ang bottleneck mula sa paglipat sa ibaba ng agos.
 CNC Bending Machine na may Precision Angle Control Gumagamit ang bending machine na ito ng high-precision CNC system upang itakda ang anggulo, haba, at presyon, binabawasan ang mga error at tinitiyak ang katumpakan. Tugma sa iba't ibang mga hulma, pinoproseso nito ang carbon steel, hindi kinakalawang na asero, at aluminyo, at maayos na pinagsama sa isang cutting-to-forming na linya ng produksyon. Tingnan ang Produkto →
Ang agwat sa gastos sa pagitan ng mga makina ay lumalabas sa loob ng unang 24 na buwan, madalas bago pa ganap na ma-amortize ang makina.
Para sa karaniwang dami ng fabrication, ang fiber advantage sa kuryente, gas, at optika lamang ay kadalasang nagbabayad ng mas mataas na paunang presyo nito sa loob ng dalawa hanggang tatlong taon, bago bilangin ang productivity gain mula sa mas mabilis na pagputol.
Maaari bang hawakan ng isang fiber metal laser cutter ang tanso at tanso?
Oo. Ang tanso at tanso ay sumisipsip ng fiber wavelength (mga 1064 nm) na mas mahusay kaysa sa CO2 wavelength, kaya naman ang fiber ay naging pamantayan para sa mga reflective alloy na ito. Ang makina ay nangangailangan pa rin ng proteksyon laban sa back-reflection sa delivery fiber at cutting head, kaya kumpirmahin na na-configure ng supplier ang mga optika nang naaayon. Ang bilis ng pagputol sa tanso ay mas mababa kaysa sa banayad na bakal, at ang nitrogen o hangin ay karaniwang ginagamit upang maiwasan ang pagbuo ng oxide.
Dapat ba akong gumamit ng oxygen o nitrogen para sa hindi kinakalawang na asero?
Gumamit ng nitrogen kapag ang gilid ay dapat na malinis at walang oxide, na kinakailangan para sa mga nakikitang bahagi, paghahanda ng welding, o mga bahagi ng food-contact. Nagbibigay ang oxygen ng bahagyang mas mabilis na hiwa sa manipis na hindi kinakalawang ngunit nag-iiwan ng kupas na gilid at manipis na layer ng oxide. Kung hindi kritikal ang kalidad ng gilid at pipintahan o itatago ang bahagi, maaaring mabawasan ng oxygen ang gastos ng gas.
Magkano ang floor space at utility infrastructure ang kailangan ng CNC metal laser cutter?
Ang isang 1500 W fiber machine ay karaniwang nangangailangan ng humigit-kumulang 8 hanggang 15 metro kuwadrado, kabilang ang chiller at espasyo para sa pag-load ng sheet at pagtanggal ng bahagi. Ang supply ng elektrisidad ay karaniwang 400 V three-phase na may konektadong load na humigit-kumulang 15 hanggang 25 kVA depende sa antas ng kuryente. Kailangan mo rin ng assist gas supply line; Ang nitrogen ay maaaring maihatid sa mga cylinder, dewars, o isang bulk tank depende sa buwanang pagkonsumo.
Ang CNC metal laser cutter market ay nagbibigay ng gantimpala sa mga mamimili na tumutugma sa makina sa kanilang aktwal na halo ng produksyon. Magsimula sa isang fiber machine, i-verify ang tunay na bilis ng pagputol sa iyong nangingibabaw na kapal, suriin ang availability ng tulong ng gas sa iyong rehiyon, at planuhin ang downstream form sa parehong oras.
Kung mayroon ka nang mga guhit o isang tinukoy na listahan ng bahagi, isang mabilis na talakayan sa aming pangkat ng mga pasadyang serbisyo maaaring patunayan ang configuration ng machine bago ka mag-commit sa isang layout.

 +86-13771171111 +86-13338110517