Para sa paggawa ng sheet metal, ang CNC laser cutting machine ay ang pinakapraktikal na paraan upang gawing mga natapos na bahagi ang flat sheet na may mataas na katumpakan, ngunit ang tamang sistema ay hindi ang may pinakamataas na wattage - ito ang tumutugma sa iyong pinaghalong materyal, hanay ng kapal, at araw-araw na throughput. Sa karamihan ng mga tindahan ng trabaho, ang isang fiber laser sa hanay na 1 kW hanggang 6 kW ay sumasaklaw sa banayad na bakal, hindi kinakalawang na asero, at aluminyo na gumagana nang mahusay, habang ang mga CO2 laser ay ngayon ang eksepsiyon kaysa sa panuntunan para sa pagputol ng sheet metal.
Ang isang CNC laser cutter ay nakatutok sa isang high-energy laser beam sa ibabaw ng sheet. Ang beam ay natutunaw o nagpapasingaw sa metal kasama ang isang landas na tinukoy ng CNC program, at isang coaxial assist gas - kadalasang oxygen o nitrogen - ay hinihipan ang tinunaw na materyal palabas ng kerf. Sinusuportahan ng oxygen ang banayad na pagputol ng bakal sa pamamagitan ng isang exothermic na reaksyon, habang ang nitrogen ay gumagawa ng malinis, walang oxidation na gilid sa stainless steel at aluminyo.
Kung ikukumpara sa pagsuntok o pagputol ng plasma, ang pagputol ng laser ay nag-aalok ng tatlong praktikal na pakinabang sa paggawa ng sheet metal:
Dahil dito, tinatrato ngayon ng maraming fabrication shop ang CNC laser cutting bilang default na unang hakbang sa proseso ng paggawa ng sheet metal, lalo na kapag nagbabago ang laki ng batch.
Para sa sheet metal, ang pagpili ng laser source ay mahalaga kaysa sa anumang iba pang detalye. Ang mga fiber laser ay naging default para sa pagputol ng metal dahil mahusay silang sumisipsip sa mga reflective na materyales tulad ng aluminyo, tanso, at tanso, at dahil ang kanilang gastos sa pagpapatakbo ay mas mababa. Ang mga CO2 laser ay nananatili sa ilang mga tindahan ng sheet metal, pangunahin para sa pagputol ng mas makapal na mild steel na may oxygen o para sa pinagsamang metal at non-metal na trabaho.
| Aspeto | Fiber laser | CO2 laser |
|---|---|---|
| Haba ng daluyong | Sa paligid ng 1.06 µm | Humigit-kumulang 10.6 µm |
| Mga reflective na metal | Mahusay sa aluminyo, tanso, at tanso | Panganib sa pagninilay; nangangailangan ng espesyal na optika |
| Episyente ng kuryente | Mas mataas; nagko-convert ng mas maraming input power sa beam energy | Ibaba; mas maraming enerhiya ang nawala bilang init |
| Mga consumable | Walang resonator gas; mabagal ang pagsusuot ng optika | Ang laser gas at mga salamin ay nangangailangan ng pana-panahong pagpapalit |
| Karaniwang hanay ng sheet metal | Hanggang 20-25 mm mild steel na may 6 kW source | Angkop para sa makapal na plato na may mataas na kapangyarihan na mga yunit |
| Pagpapanatili | Mas simpleng paghahatid ng beam, mas mababang pagkarga ng serbisyo | Higit pang optical component at alignment checks |
Para sa karamihan ng mga producer ng sheet metal, ang fiber ay ang mas mababang gastos, mas mataas na available na sagot. Ang tanging dahilan upang mapanatili ang CO2 sa pag-uusap ay isang halo ng produkto na pinangungunahan ng makapal na carbon steel plate o non-metallic na materyales.
Kapag naghambing ka ng mga quote, tumuon sa mga numerong nakakaapekto sa mga bahagi sa bawat shift kaysa sa headline na power figure.
Ang mga parameter na ito ay eksaktong itinayo namin sa aming mga production laser cutting machine, na may pagtuon sa stable cutting performance at tuloy-tuloy na tungkulin na kakayahan para sa mga sheet metal shop.
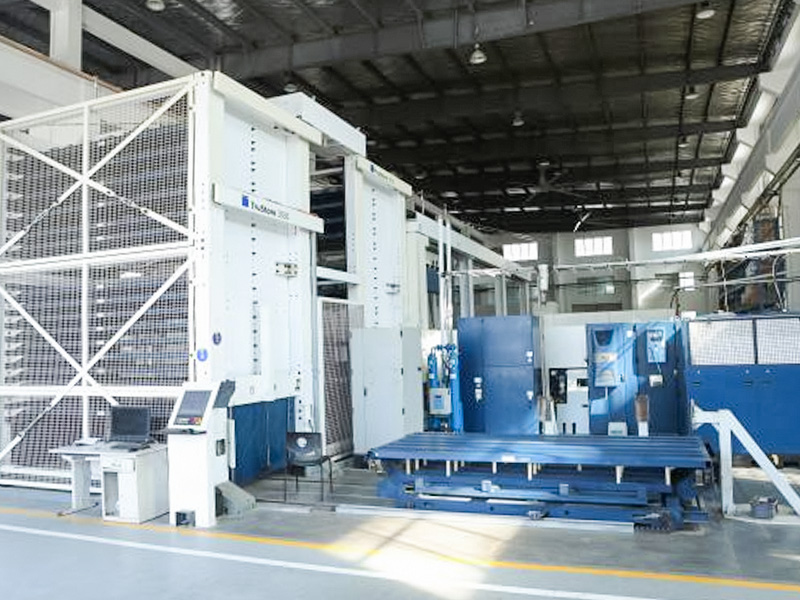
 CNC Laser Cutting Machine para sa Sheet Metal Production Ang production-grade CNC laser cutter na ito ay naghahatid ng matatag, tuluy-tuloy na pagputol para sa hindi kinakalawang na asero, carbon steel, at aluminyo, na may malalaking format na mga talahanayan at awtomatikong pag-aalis ng chip—na mahalaga para sa pagtukoy ng mga defensible na detalye ng shop-floor. Tingnan ang Produkto →
Sundin ang sequence na ito para makarating sa isang detalye na maaari mong ipagtanggol sa harap ng management team.
Kung ang iyong workload ay halos manipis na sheet na mas mababa sa 4 mm, ang 1-3 kW fiber machine na may exchange table ay madalas ang sweet spot. Para sa halo-halong trabaho na may kasamang 8-20 mm plate, umakyat sa 4-6 kW.
Para sa mas detalyadong talakayan sa pagpili ng makina, tingnan ang aming gabay sa kung paano pumili ng tamang CNC laser cutting machine .
Ang mga mamimili ng makina sa industriya ng sheet metal ay inuulit ang parehong mga pagkakamali. Ang pag-iwas sa kanila ay nakakatipid ng pera at downtime.
Kung hindi ka pa rin sigurado tungkol sa tamang configuration, makipag-ugnayan sa aming pangkat ng engineering kasama ang iyong listahan ng materyal at mga sample na guhit.
Oo. Ang isang fiber laser ay partikular na mahusay sa aluminyo, pagputol mula sa manipis na foil hanggang sa 10 mm o higit pa nang walang mga problema sa pagmuni-muni ng mga mas lumang CO2 system. Sa tulong ng nitrogen, nananatiling malinis at walang oksihenasyon ang gilid ng hiwa.
Para sa banayad na bakal, ang isang 3 kW fiber laser ay karaniwang pumuputol ng hanggang sa humigit-kumulang 20 mm, habang ang isang 6 kW na makina ay umaabot sa 25 mm o bahagyang higit pa. Ang mga limitasyon ng hindi kinakalawang na asero at aluminyo ay mas mababa, karaniwang nasa 10-14 mm sa parehong mga antas ng kapangyarihan. Karamihan sa paggawa ng sheet metal ay nangyayari sa ibaba 10 mm, kung saan ang isang 1-2 kW na makina ay mahusay na gumaganap.
Binubuo ang gastos sa pagpapatakbo ng kuryente, tulong na gas, at mga consumable tulad ng mga proteksiyon na bintana at cutting nozzle. Ang nitrogen ay karaniwang ang pinakamalaking item kapag nagproseso ka ng maraming hindi kinakalawang o aluminyo. Hilingin ang karaniwang talahanayan ng daloy ng gas para sa makina at i-multiply sa iyong lokal na presyo ng gas, sa halip na umasa sa mga numero ng kahusayan ng brochure.
Depende sa part. Ang pagputol ng laser ay mas nababaluktot para sa mga kumplikadong contour at mga pagbabago sa disenyo na walang gastos sa tooling. Ang pagsuntok ay mas mura para sa napakataas na dami ng mga simpleng butas. Parehong tumatakbo ang maraming tindahan, gamit ang punch press para sa mga paulit-ulit na pattern ng butas at ang laser para sa lahat ng iba pa.

 +86-13771171111 +86-13338110517